
Требования к изготовлению металлоконструкций по ГОСТу
Оглавление
Производство конструкций из стали является неотъемлемой частью в возведении прочных и долговечных инженерных сооружений. Этот процесс строго соблюдается техническими требованиями, предъявляемыми к металлоконструкциям. В данной публикации внимание обращено на важность соответствия госстандартам, установленным для всех операций и процессов промышленного производства.
Техническая документация для производства металлоконструкций
Какими документами нужно руководствоваться при производстве металлоконструкций? Важный вопрос всех производственников, который возникает в процессе организации металлообрабатывающего цеха. Например, ГОСТ 23118-2019 определяет общие нормы для производства, а ГОСТ 55724-2013 устанавливает нормы к контролю сварных соединений различных типов.
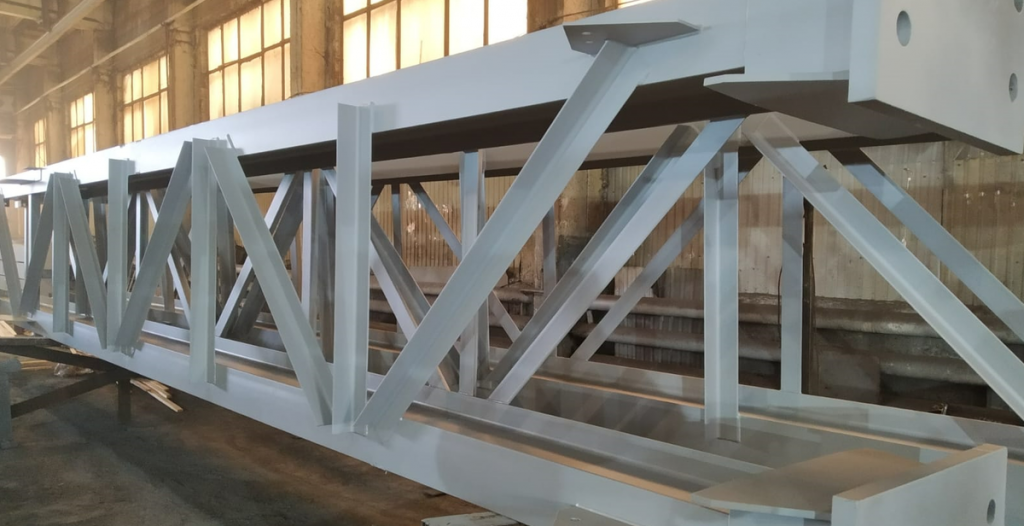
Виды абразивно-струйной обработки:
-
Пескоструйная обработка. В этом методе используется песок в качестве абразивного материала. Песок под давлением удаляет загрязнения и старую краску.
-
Дробеструйная обработка. В этом методе используется стальной шот или стальные шарики в качестве абразива. Этот метод обеспечивает более интенсивную очистку и часто применяется для удаления ржавчины и окислов.
-
Стеклобойная обработка. Здесь используется стеклобой, который обеспечивает очистку без металлических остатков и часто используется в реставрационных работах или для очистки деликатных деталей.
Степени зачистки и методы ее проведения регламентируются ГОСТ 9.402-80 «Покрытия лакокрасочные. Подготовка металлических поверхностей перед окрашиванием». Выделяют четыре основные степени и соответствия им в международных системах стандарта, которые очень часто используются на заводах металлоконструкций:
-
1 степень (03) — аналог Sa 3.При осмотре с 6-кратным увеличением окалина и ржавчина не обнаруживается.
-
2 степень (02) — аналог Sa 2 ½.При осмотре невооруженным глазом не обнаруживается окалина, ржавчина, пригар, остатки формовочной смеси и другие неметаллические слои.
-
3 степень (01) — Аналог Sa 2.Не более чем на 5% поверхности имеются пятна и полосы плотно сцепленной окалины и литейная корка, видимые невооруженным глазом. На любом из участков поверхности изделия окалиной занято не более 10 % площади пластины 25х25 мм.
-
4 степень (01) — Аналог Sa 1.С поверхности удалены ржавчина и отслаивающаяся окалина.
Процесс абразивно-струйной обработки основан на механическом воздействии абразивных частиц на обрабатываемую деталь. Струя абразива удаляет загрязнения и остатки защитных слоев.
Согласно целям и среде эксплуатации используются различные виды ЛКМ:
-
Праймеры и грунтовки. Данные материалы повышают адгезию и обеспечивают начальную антикоррозионную защиту.
-
Эмали и краски. Создают декоративный слой и обеспечивают дополнительную защиту от влияния окружающей среды.
-
Антикоррозионные материалы. Специально разработаны для предотвращения коррозии в агрессивных средах, обеспечивая долговечную защиту металла.
ГОСТ 9.032-74 устанавливает следующие основные допуски для лакокрасочных покрытий:
-
Допуск к толщине лакокрасочного покрытия.
-
Допуск адгезии лакокрасочного слоя к металлической поверхности. Это означает, что покрытие должно надежно прикрепляться к металлу, чтобы предотвратить отслоение.
-
Допуск к степени покрытия, которая указывает, какая часть изделия должна быть покрыта лакокрасочным материалом.
Пример. Допустим, ГОСТ 9.032-74 для определенного типа металлоконструкций устанавливает следующие допуски:
-
к толщине покрытия: ±10 микрометров;
-
к адгезии: минимум 2 МПа;
-
к степени покрытия: не менее 90%.
Это означает, что толщина лакокрасочного покрытия может отклоняться на ±10 микрометров от заданной толщины. Адгезия покрытия должна быть не менее 2 МПа.
Нормативы для отверстий под заклепочные и болтовые соединения
Точность и геометрия отверстий под крепеж определяют надежность, прочность и безопасность конструкции. Соблюдение нормативов по геометрическим параметрам пробивки отверстий обеспечивает качественную сборку и функционирование соединений.
Точность пробивки отверстий определяет допустимое отклонение фактических размеров от заданных проектом. Этот аспект критически важен для того, чтобы заклепки или болты могли правильно и надежно соединить детали.
Быть в курсе наших новостей просто – подпишитесь на telegram-канал. Тут мы постоянно делимся процессом производства, советами и интересными событиями с завода.
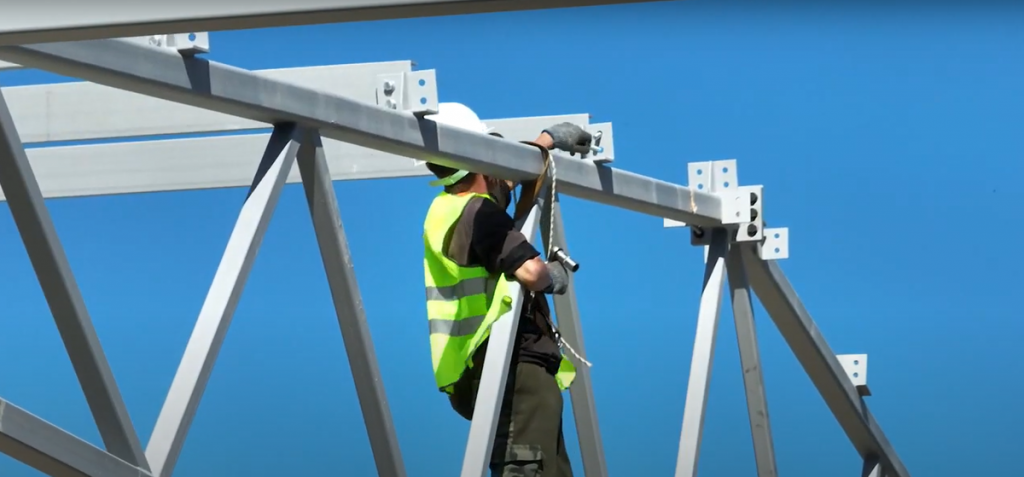
ГОСТ 22353-77 устанавливает следующие нормативы:
-
допуск на отверстия ±0,3 мм для диаметров до 10 мм и ±0,5 мм для диаметров от 10 мм до 22 мм;
-
расстояние между центрами отверстий зависит от размера отверстий и типа соединения (заклепочное или болтовое);
-
диаметр отверстий в основных и угловых элементах может отличаться;
-
допуск на расположение отверстий в основных и угловых элементах;
-
допуск на отклонение от перпендикулярности отверстий.
Точные числовые значения для каждого параметра зависят от конкретных условий проектирования. Для конкретных значений и видов соединений рекомендуется обратиться к оригинальному тексту ГОСТ 22356 «Болты и гайки высокопрочные и шайбы», ГОСТ 22353-77 «Болты высокопрочные класса точности В. Конструкция и размеры».
Для установления норм отклонения геометрических размеров металлоконструкции и допустимых отклонений следует обратиться к ГОСТ 21778 либо ГОСТ 21779 или проконсультироваться с инженерами и специалистами в области строительства для конкретного проекта.
Требования к комплектности и условиям доставки металлоконструкций
Процесс корректной упаковки и маркировки обеспечивает сохранность во время транспортировки и эффективной установки. Качественное выполнение этих условий снижает вероятность повреждений и упрощает процесс сборки.
-
Маркировка. Каждое металлическое изделие четко и уникально идентифицируется. Маркировка включает информацию о типе, номере позиции в схеме, размерах и другие важные данные. Это облегчает процесс сортировки, определения и установки деталей.
-
Техническая документация. Каждая упаковка должна содержать соответствующую техническую документацию, а именно:
-
проект КМД;
-
упаковочный лист;
-
сертификаты качества использованного металлопроката, сварочных материалов и материалов ЛКП;
-
акты проверки качества сварных швов, прочие заключения по качеству в процессе производства.
3. Упаковка, согласно виду изготовленной продукции, исключающая соприкасание соседних элементов. Пачки конструкций должны содержать элементы, упрощающие строповку изделий при разгрузке.
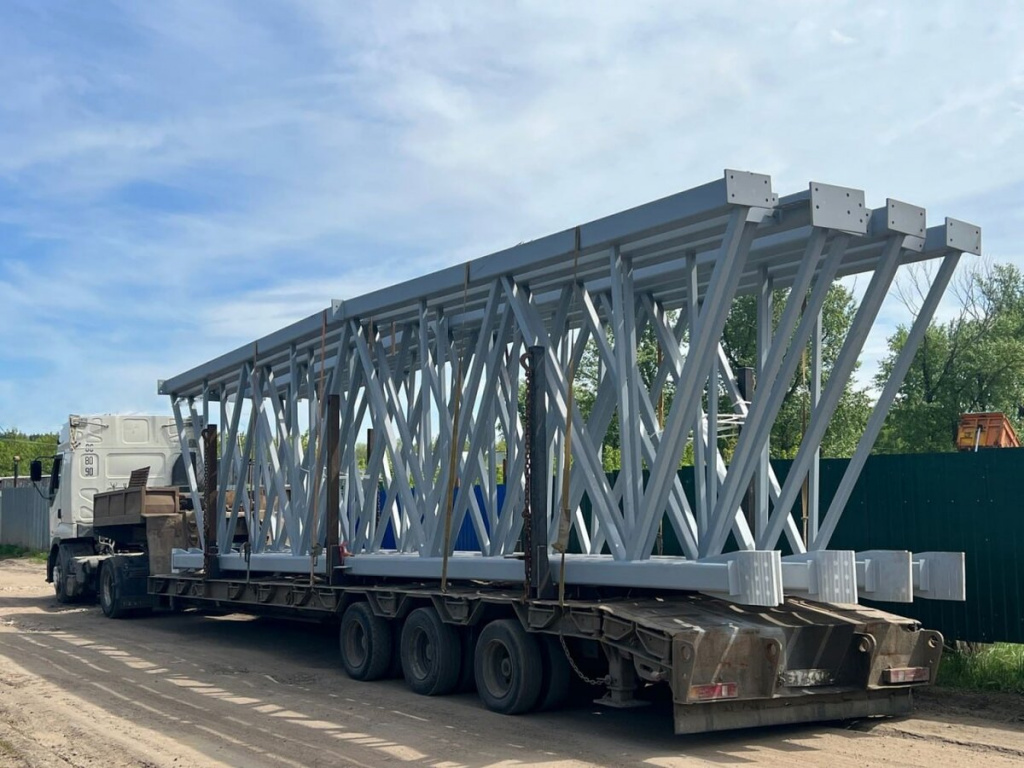
Маркировка имеет широкий спектр практических применений, связанных с эффективностью производства, качеством, безопасностью и долгосрочной эксплуатацией сооружений. Именно поэтому все элементы маркируются согласно простым манипуляциям:
-
Назначение уникальных идентификаторов. Каждая единица маркируется уникальным идентификатором, который обеспечивает связь с соответствующими чертежами и документацией.
-
Информативность. Помимо идентификационных кодов, маркировка может содержать дополнительную информацию, такую как вес, размеры, нагрузки и другие технические параметры.
Регламентированная упаковка, маркировка и организация доставки минимизируют риски возникновения порчи продукции, снижают время монтажа и обеспечивают безопасность при работе. Следует руководствоваться ГОСТ 15150 при упаковке и доставке конструкций в зависимости от климатических условий нахождения объекта строительства. При доставке конструкций Ж/Д транспортом нужно руководствоваться ГОСТ 22235 «Вагоны грузовые магистральных железных дорог колеи 1520 мм. Общие требования по обеспечению сохранности при производстве погрузочно-разгрузочных и маневровых работ».
Документация на отгрузку может варьироваться в зависимости от конкретных условий проекта. Однако в общем случае для успешной отгрузки груза необходимо подготовить следующие основные документы:
-
Транспортная накладная подтверждает отправку груза. В нем указываются детали о товаре, количество, масса, объем, отправитель, получатель и другие важные сведения.
-
Счет-фактура содержит информацию о цене и деталях продажи товара. Этот документ необходим для оформления финансовых транзакций и налогообложения.
-
Пакет документов для таможенного оформления (если груз пересекает границу):
-
декларация на товары предоставляется в таможню для оформления ввоза или вывоза товара;
-
инвойс (коммерческий счет) подтверждает стоимость товара и используется для расчета таможенных пошлин и налогов.
4. Сертификаты качества и соответствия.
5. Другие документы по запросу заказчика или законодательства.
6. К разным видам конструкции предъявляются разные требования к хранению и разгрузке, так, примеру, легкие тонкостенные конструкции должны храниться под навесом согласно ГОСТ 23118— 2019; конструкции сварные из прокатных профилей имеют меньшие требования, но также площадка должна быть обеспечена твердым покрытием, а разгрузочные механизмы — текстильными стропами.
Требования к работникам металлообрабатывающего цеха
Цех металлических сооружений требует высокой квалификации и профессионализма со стороны всех работников, это не только требования качества, но и требования безопасности. Проектировщики и инженеры должны иметь:
-
Профильное образование и опыт. Работники инженерных профессий обязаны иметь профильное образование в области инженерии, а также опыт работы с аналогичными проектами.
-
Знание нормативной документации. Эти специалисты изучают технические нормы и госстандарты к продукции из металла.
-
Профессиональные программы. Многие инженеры получают специальные сертификаты и корочки, подтверждающие их знания и навыки в области проектирования и создания продукции из металла.
У профессионального сварщика должна быть:
- Сертификат. Сварщики обязаны иметь соответствующую сертификацию в соответствии с нормами (например, ISO 9606-1, AWS D1.1 и другие).
-
Квалификация. Они должны обладать хорошей технической подготовкой и практическим опытом сварки различных типов металлов и соединений.
-
Класс безопасности. Сварщики соблюдают безопасность в работе, включая использование защитного снаряжения и соблюдение правил работы с горючими материалами.
Работники цеха, включая монтажников и монтажных бригад, проходят обучение правилам безопасности, согласно ГОСТ 12.3.003 и ГОСТ 12.1.010 техническим стандартам и методам работы. Они должны обладать практическими навыками в области сборки, монтажа, резки и других процессов согласно занимаемой должности. Работники цеха должны выполнять свои обязанности в соответствии с установленными процедурами и инструкциями.
Соблюдение норм ГОСТов к металлоконструкциям является гарантией их качества, прочности и долговечности. Соблюдение норм по точности отверстий, параметрам сварных соединений, покрытию ЛКМ, а также комплектации и деталям поставки, позволяет создавать надежные и безопасные металлические конструкции, которые будут долговечными.
Компания ИНЖСТРОЙ-С готова предоставить вам профессиональные услуги, соответствующие высоким стандартам и требованиям к организации производства металлоконструкций. Если вы заинтересованы в наших услугах или имеете дополнительные вопросы, то можете оставить заявку на нашем сайте, воспользовавшись телефоном, формой обратной связи или онлайн-чатом. Наши специалисты с удовольствием ответят на все запросы и помогут воплотить в жизнь проекты любой сложности с наивысшим профессионализмом и качеством.


